 PL
 EN
 DE
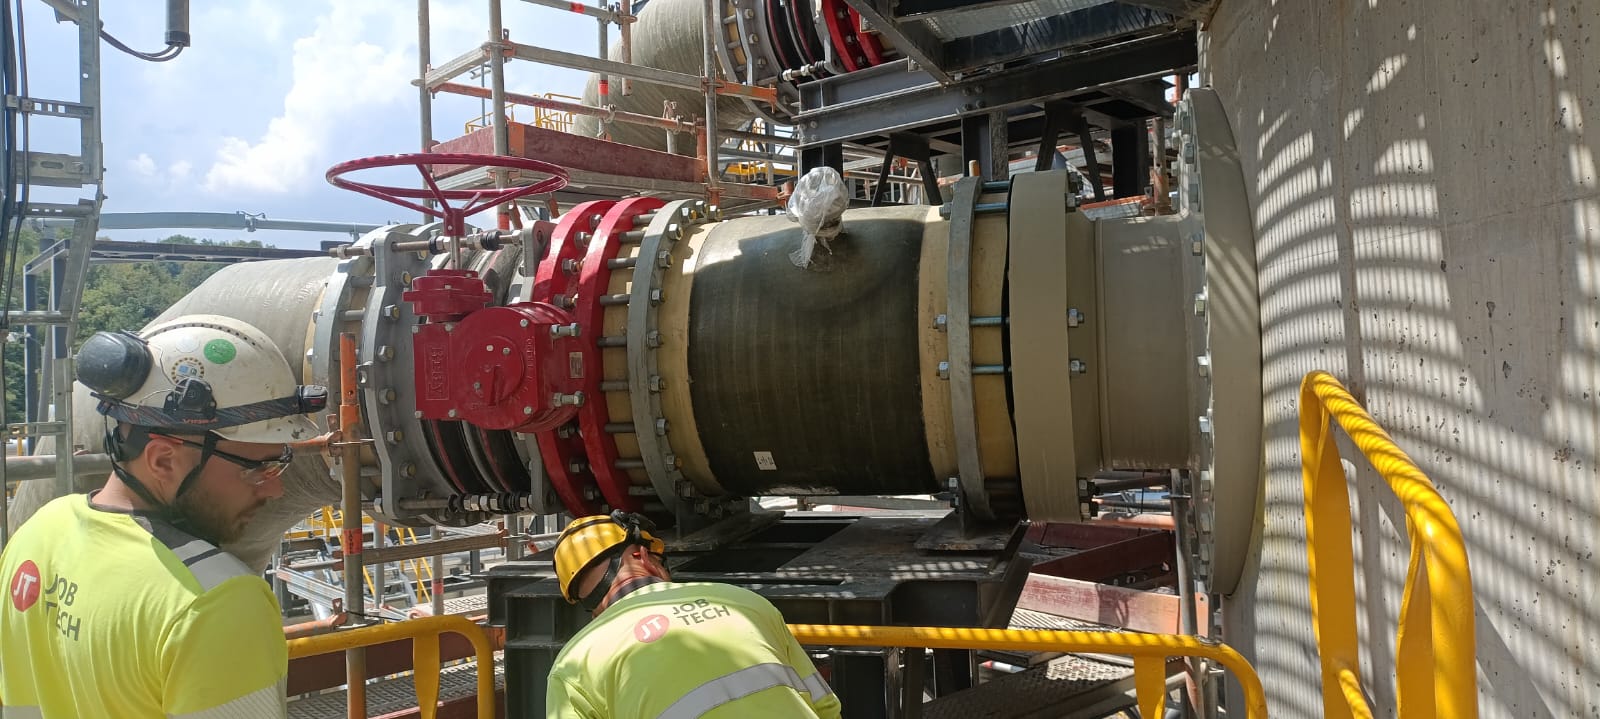
Hot tapping rurociągów: przyłącza bez zatrzymywania instalacji
Hot tapping na czynnych rurociągach przemysłowych: kontrole inżynierskie przed pierwszym cięciem, przebieg wcinki na obiekcie, wymagania BHP i QA/QC oraz rola metody w rozruchu i projektach międzynarodowych.
Hot tapping rurociągów, czyli wcinka w czynną linię, pozwala wykonać nowe przyłącze bez zatrzymywania i rozprężania całej instalacji. W zakładach, w których nawet krótki postój produkcji odbija się na kosztach i harmonogramie, to często jedyna realna alternatywa dla czekania na najbliższy planowy postój remontowy.
W JobTech hot tapping należy do tego samego zakresu co prace mechaniczne, próby ciśnieniowe i wsparcie rozruchu, które realizujemy dla producentów urządzeń, wykonawców EPC i operatorów instalacji w Polsce i za granicą. W projektach międzynarodowych przydaje się tam, gdzie modyfikację trzeba zamknąć w krótkim oknie czasowym i według wymagań klienta dotyczących BHP i QA/QC.
Czym jest hot tapping i kiedy zastępuje postój
Hot tapping to kontrolowana metoda wykonania otworu w istniejącym rurociągu, zbiorniku lub elemencie procesowym, który pozostaje w ruchu i pod ciśnieniem. Na rurze montuje się kształtkę odgałęźną, przykręca do niej pełnoprzelotową zasuwę, a na zasuwie osadza maszynę do nawiercania. Frez przechodzi przez otwartą zasuwę i wycina fragment ścianki, tzw. kupon. Po wycofaniu frezu razem z kuponem zasuwę się zamyka, a maszynę demontuje, zostawiając odcięte odgałęzienie.
Tradycyjna modyfikacja wymaga znacznie więcej. Linię trzeba odciąć, rozprężyć, opróżnić, a często także przepłukać lub przedmuchać, zanim ktokolwiek ją przetnie, a potem ponownie napełnić, przetestować i przywrócić do ruchu. Hot tapping eliminuje większość tej przerwy. Typowe zastosowania to nowe odgałęzienia procesowe i obejścia, podłączenie dodatkowych urządzeń, nowe punkty spustowe, odpowietrzające i pomiarowe, a także dostęp do korkowania rurociągu (line stopping), czyli czasowego odcięcia odcinka linii głowicą wprowadzoną przez otwór.
Kontrole inżynierskie przed pierwszym cięciem
Hot tapping to nie jest zwykłe wiercenie w rurze pod ciśnieniem. Ścianka przez cały czas pozostaje czynną granicą ciśnieniową, dlatego najpierw sprawdza się rzeczywisty stan instalacji, a nie tylko rysunki.
Pierwsza jest grubość ścianki. Lokalna korozja, erozja lub dawne uszkodzenia mogą zdyskwalifikować miejsce, które na papierze się nadawało, więc pozostałą grubość potwierdza się pomiarem ultradźwiękowym na całym obszarze spoiny i cięcia. Równie ważne jest medium: niektóre pod wpływem ciepła rozkładają się lub stają się palne, inne powodują kruchość stali w strefie spoiny.
Przy spawaniu kształtki do czynnego rurociągu płynące medium odbiera ciepło ze spoiny. Zbyt duża energia liniowa grozi przepaleniem ścianki, a zbyt szybkie stygnięcie daje twarde struktury skłonne do pęknięć. Technologia spawania musi więc być kwalifikowana dla warunków eksploatacyjnych, dla rurociągów przesyłowych np. według API 1104, załącznik B. Punktem odniesienia dla bezpiecznych wcinek w rafineriach i zakładach petrochemicznych pozostaje API RP 2201.
| Kontrola | Dlaczego jest istotna | Typowa metoda |
|---|---|---|
| Rzeczywista grubość ścianki | Ryzyko przepalenia, dobór kształtki | Pomiar UT w miejscu wcinki |
| Materiał i stan rury | Spawalność, podatność na pęknięcia | Dokumentacja materiałowa, twardość lub PMI |
| Medium procesowe | Reaktywność, palność, kruchość stali | Przegląd danych procesowych ze służbami ruchu |
| Ciśnienie, temperatura, przepływ | Odbiór ciepła przy spawaniu, obciążenie frezu | Uzgodnione okno parametrów na czas prac |
| Klasa kształtki, zasuwy i maszyny | Integralność granicy ciśnieniowej | Certyfikaty, sprawdzenie obliczeniowe, próba zestawu |
| Przestrzeń robocza i dostęp | Długość maszyny, bezpieczny skok frezu | Wizja lokalna i pomiar odległości |
Przebieg hot tappingu na obiekcie
Po wizji lokalnej montuje się kształtkę odgałęźną. Przy mniejszych przyłączach jest to przyspawany króciec, przy odgałęzieniach dużych w stosunku do średnicy rurociągu dzielony trójnik obejmujący cały obwód rury. Następnie montuje się zasuwę, a zestaw kształtki i zasuwy przechodzi próbę ciśnieniową, zanim ktokolwiek naruszy istniejącą ściankę.
Maszynę do nawiercania osadza się na zasuwie i ustawia skok frezu tak, aby po wycofaniu na pewno znalazł się ponad klinem zasuwy. Przy otwartej zasuwie jako pierwsze wchodzi wiertło pilotujące, które centruje frez i zwykle ma element przytrzymujący kupon po zakończeniu cięcia. Po przecięciu ścianki frez i kupon wycofuje się, zasuwę zamyka, a maszynę rozpręża i zdejmuje. Odzyskanie kuponu potwierdza się w protokole, bo kupon pozostawiony w rurze popłynie do urządzeń za wcinką.
Bezpieczeństwo i dokumentacja QA/QC
Od zwykłych prac rurociągowych hot tapping różni się tym, że istniejąca granica ciśnieniowa pozostaje czynna od początku do końca. Wykonanie wymaga ścisłej współpracy służb ruchu, ekipy mechanicznej, spawaczy, inspekcji i BHP. Ciśnienie, temperatura i przepływ muszą przez cały czas mieścić się w uzgodnionym oknie, a pozwolenie na pracę określa, kto i w jakich warunkach może przerwać operację.
Dokumentacja jest częścią usługi: weryfikacja grubości i materiału, technologie spawania i uprawnienia spawaczy, certyfikaty urządzeń, protokoły inspekcji i prób, pozwolenia oraz potwierdzenie odzyskania kuponu, a na końcu dossier QA/QC. W projektach międzynarodowych to właśnie ta identyfikowalność pozwala odebrać prace według procedur wykonawcy EPC, dostawcy technologii lub klienta końcowego.
Hot tapping w rozruchu i projektach brownfield
Hot tapping coraz częściej wspiera rozbudowy działających zakładów i rozruch etapowy. Nowe instalacje trzeba zwykle włączyć w infrastrukturę, która już pracuje, a jeśli warunki techniczne na to pozwalają, punkt włączenia wykonuje się bez wyłączania istniejącej części zakładu.
Sama wcinka to tylko jeden krok. Spawanie, montaż armatury, próby i przywrócenie linii do ruchu trzeba zgrać z zespołem rozruchowym, żeby nowe odgałęzienie trafiło do płukania, testów funkcjonalnych i uruchomienia we właściwej kolejności.
Wsparcie JobTech w projektach międzynarodowych
JobTech wykonuje hot tapping i inne prace mechaniczne na czynnych instalacjach przemysłowych w Polsce i za granicą. Nasz zakres obejmuje weryfikację na obiekcie, przygotowanie prac, spawanie, koordynację inspekcji, próby ciśnieniowe i szczelności oraz dokumentację powykonawczą zgodną z wymaganiami norm EN i ASME.
Zagranicznym producentom urządzeń i wykonawcom EPC lokalny zespół upraszcza realizację. Technologia i kryteria odbioru pozostają po stronie klienta, a ludzie, sprzęt i prace zgodne z lokalnymi przepisami i standardami QA/QC po naszej, także przy krótkim oknie postojowym.
Potrzebujesz przyłącza bez zatrzymywania instalacji?
Hot tapping warto rozważyć zawsze, gdy nowe odgałęzienie lub modyfikację trzeba wykonać na czynnym rurociągu, a tradycyjny postój oznaczałby nieproporcjonalne straty w procesie. Jeśli planujesz modyfikację rurociągu albo rozbudowę instalacji, nasz zespół przeanalizuje przypadek i przygotuje koncepcję wykonania dopasowaną do wymagań projektu.
Masz pytania o instalacje przemysłowe?
Skontaktuj się z naszym zespołem — chętnie omówimy wymagania Twojego projektu i zaproponujemy optymalne rozwiązanie.
Skontaktuj się z namiarrow_forward